INDUSTRY SOLUTIONS
矿山破碎、磨机与筛分设备用铜合金轴套与耐磨件
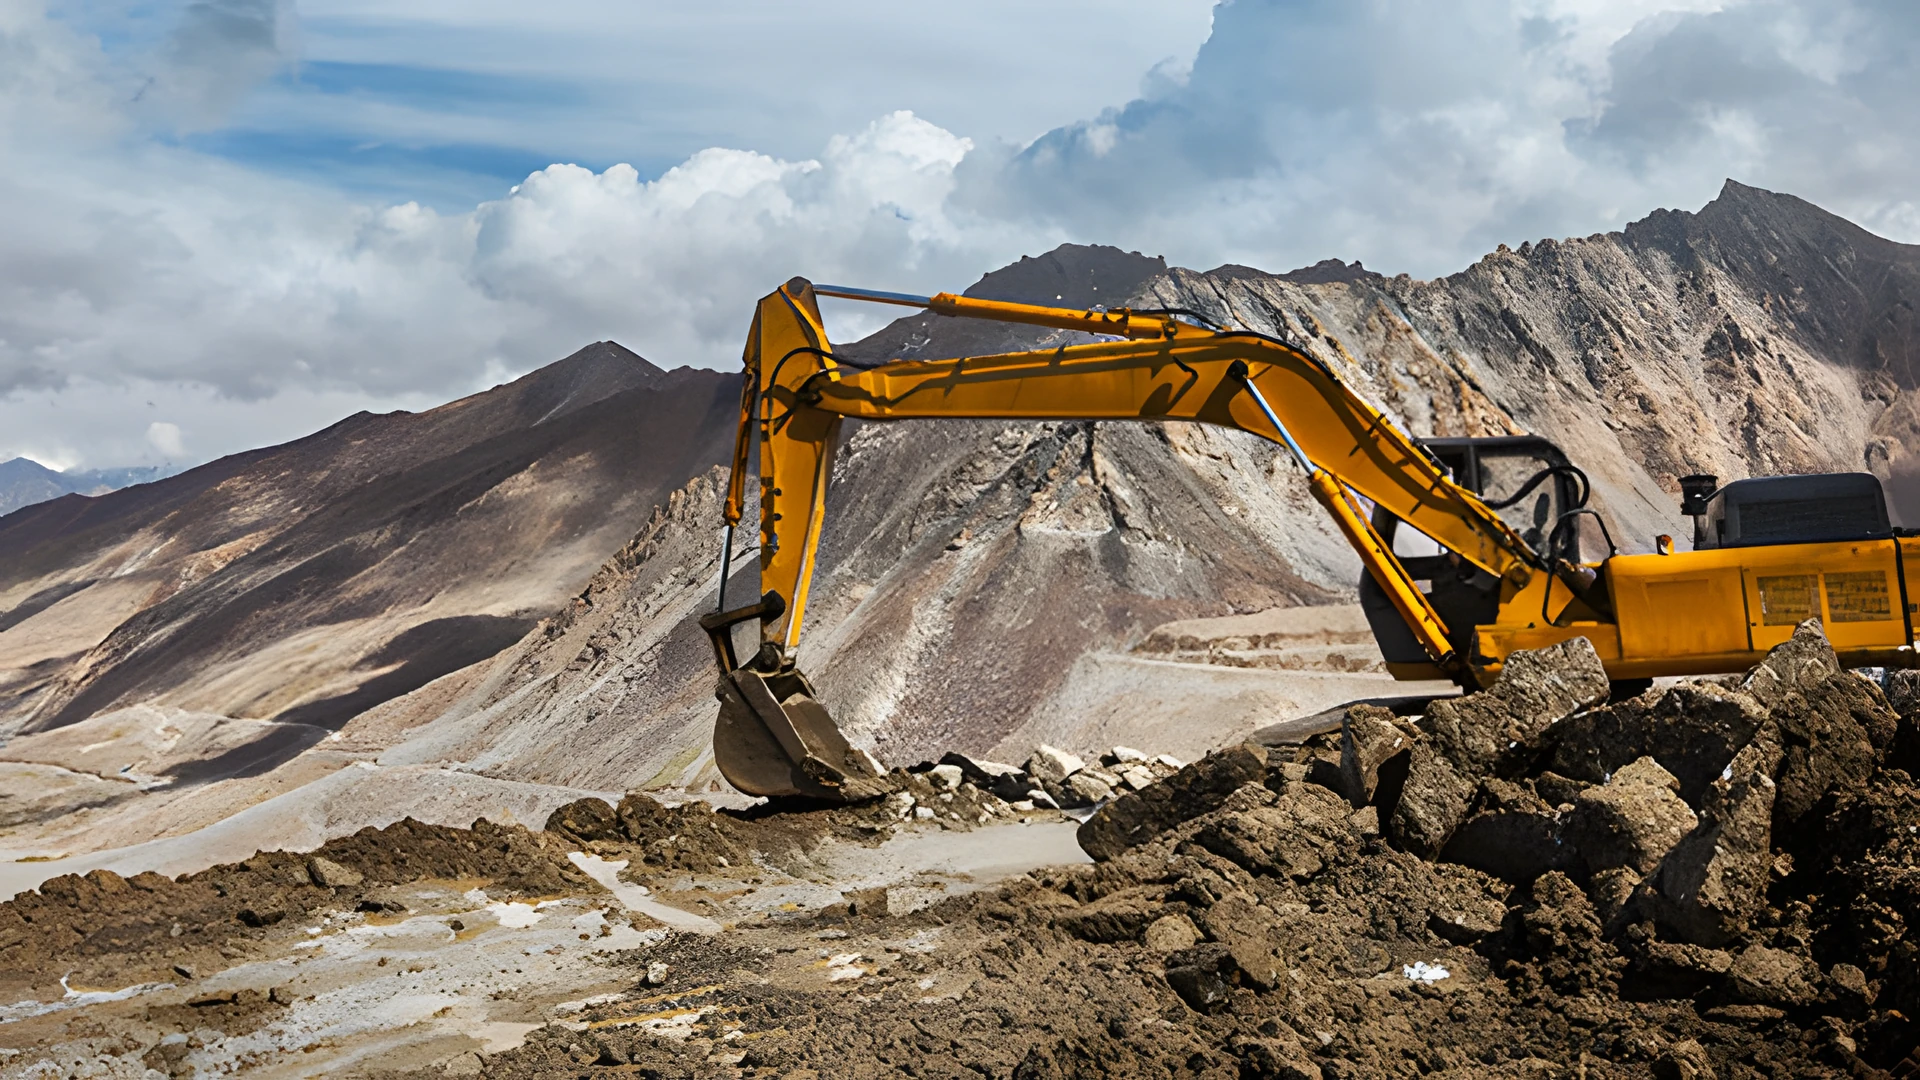
适用于破碎机相关轴套、磨机主轴承铜件,以及部分机型中原图明确采用铜合金的回转窑托轮支承和振动设备耐磨件。现场常伴随粉尘、磨粒磨损与有限停机窗口。按确认图纸加工铜套、轴瓦、轴承垫与耐磨件,并依据载荷、油路、污染与原机材料要求进行技术确认。
APPLICATION CONTEXT
矿山铜件选型需同时核对粉尘磨损、载荷与润滑维护条件
矿山与选矿设备上的铜合金轴套、轴瓦与耐磨件,主要承担低速重载支承或局部耐磨,并受粉尘、磨粒及潮湿环境显著影响。耐磨件更换往往依赖计划停机窗口。该类位置通常不是泵类或变速箱高速油润滑主轴的本页叙事范围。选型时应同时确认运动形式、主要受力方向、供脂或供油条件,以及座孔与销轴/轴颈状态。下列要点用于技术沟通与询价准备,不替代设备图纸与工程评审。
适用范围:破碎机、磨机、托辊/托轮、振动筛等相关铜合金轴套、轴瓦与耐磨板等来图加工件。不适用:以泵或变速箱为主体的供货与选型叙事(若需此类零件请按图纸单独提交)。
01
粉尘与磨粒
确认粉尘浓度、磨粒来源及是否进入摩擦副;密封与防尘条件须现场确认。
02
载荷与冲击
确认主要受力方向、是否频繁冲击或偏载,以及支承长度与对偶件状态。
03
停机与更换
确认耐磨件更换窗口、是否需可更换式结构,以及批量备件策略。
04
润滑条件
确认供脂/供油方式、维护周期;供脂不稳定或维护困难时应单独评估自润滑结构。
APPLICATION POSITIONS
典型矿山设备位置与结构方向
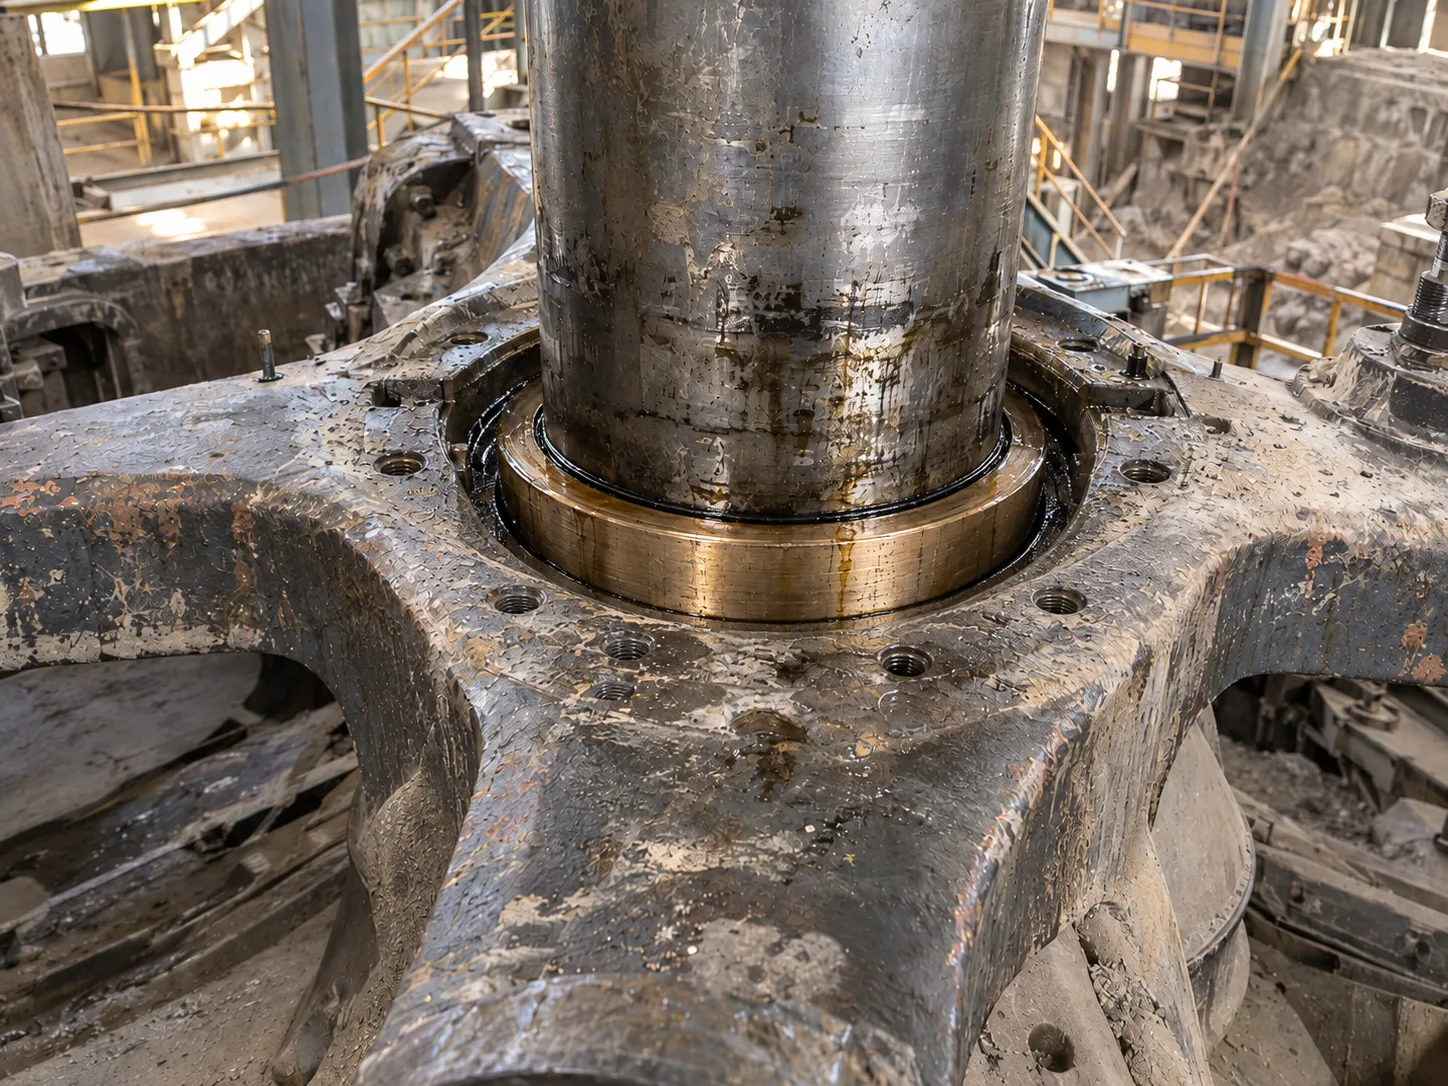
位置示意|须结合设备图纸确认
01 旋回破碎机横梁铜套
PRODUCT SOLUTIONS
与矿山位置对应的产品方向
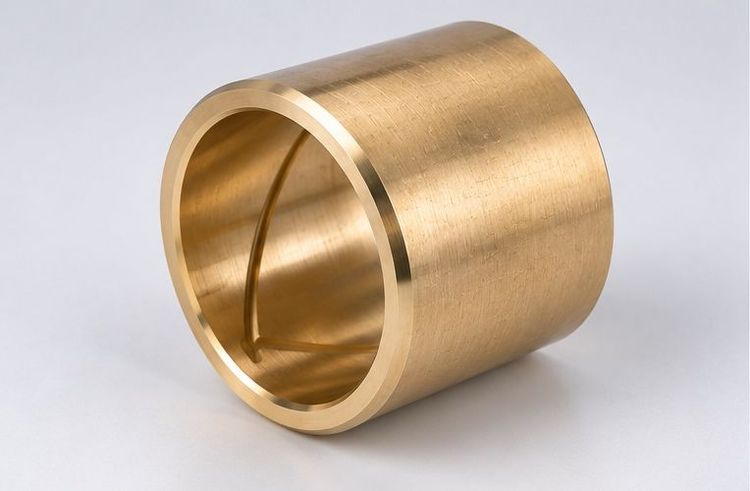
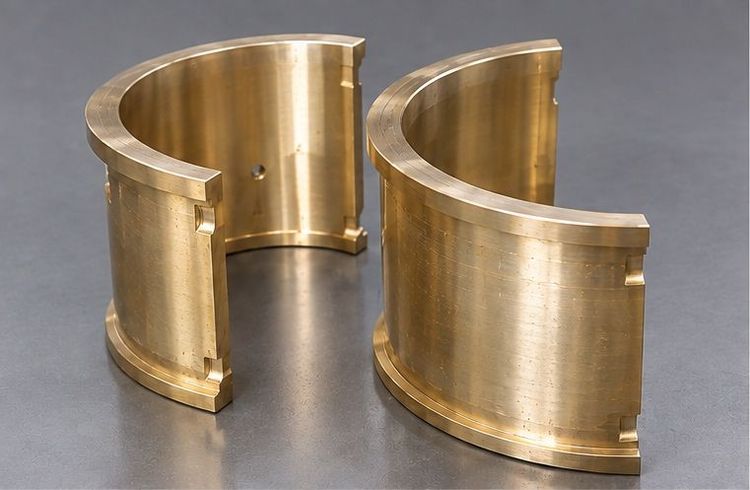
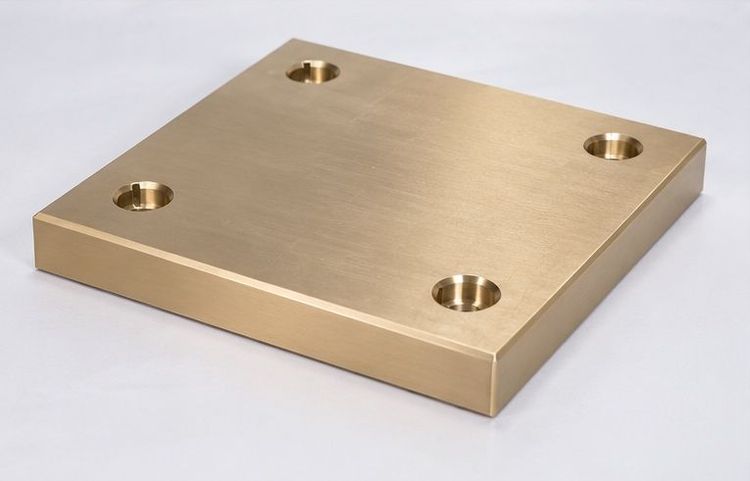
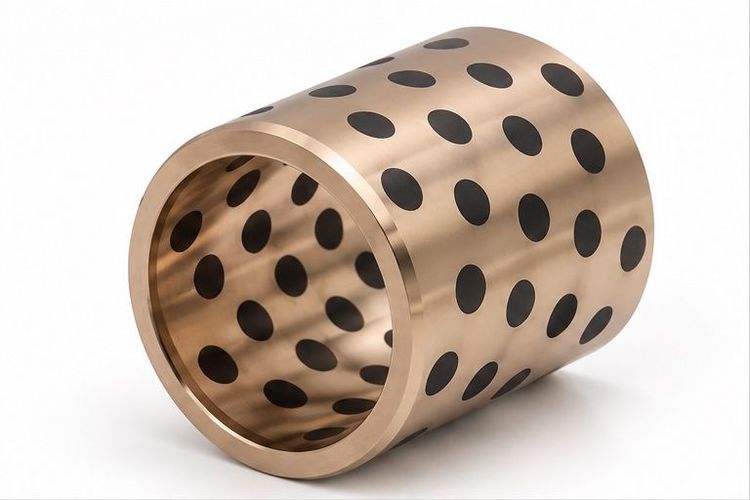
下列产品均来自现有产品库。具体结构、公差与材料须以确认图纸及技术条件为准。
SELECTION NOTES
按设备位置核对工况要素
选型沟通应明确:设备类型与位置名称、粉尘/磨粒暴露、润滑方式、停机更换窗口及座孔与对偶件状态。仅说明「矿山用」不足以完成技术确认。
破碎机轴套更关注冲击、偏心运动与座孔磨损;磨机主轴承更关注油膜、对中与供油路径;回转窑托轮和振动设备则按各自原机结构确认。部分机型采用白合金、聚合物或滚动轴承,铜合金只适用于图纸或 OEM 文件明确的部件,不能套用统一结构。
耐磨件维修常需在有限停机窗口内完成。询价时应说明期望交货周期与是否需样件试装,但不以未确认图纸承诺现场互换。
| 位置 | 工况要点 | 确认项 |
|---|---|---|
| 破碎机相关轴套 | 低速重载;冲击与偏载;粉尘易进入摩擦副 | 销轴与座孔尺寸、供脂路径、密封条件、旧件磨损量 |
| 磨机支撑轴瓦 | 径向重载;供油须与设备油道一致;轴颈状态影响配合 | 瓦宽、油槽布置、轴颈表面、安装方位 |
| 托辊/托轮 / 振动筛支承 | 潮湿与磨粒;振动或回转载荷;维护可达性差异大 | 设备型号与位置、固定方式、润滑与密封、批量需求 |
MATERIAL GUIDANCE
材料确认原则
材料名称不能单独作为订货依据。须同时明确牌号、制造方式、供货状态与验收标准。
铜合金轴套 / 轴瓦(含铝青铜等)
旋回破碎机横梁套、偏心套及部分磨机轴承垫可采用铜合金,但材料体系随主机设计变化。不同牌号、铸造/成形方式与供货状态对应不同可引用数据。订货时应给出完整牌号与状态;无标准规定的性能项应标注「标准未给出」,不以相近牌号数据替代。
耐磨板与可更换件
局部耐磨可能采用板材或机加工件。须确认工作面尺寸、固定方式、对偶面材料,以及是否作为计划停机更换的备件批量。
数据原则:一个牌号 + 一种制造方式 + 一种供货状态 = 一组可引用性能。材料、尺寸、配合与润滑应分别确认。
SYSTEM FIT
轴套/轴瓦与座孔、对偶件的配合关系
支承副的使用结果取决于铜件、座孔、销轴或轴颈,以及压装、螺栓紧固或锁紧结构。粉尘进入、对偶面拉伤或座孔变形,均可能导致仅更换铜件后再次异常磨损。检修时应同时检查旧件、座孔与对偶件,并记录安装方向。
新制零件以装配图或双方确认的零件图为依据。旧件替换须区分原始设计尺寸与磨损后实测尺寸,并复核目标配合间隙。交付按确认图纸执行。
LUBRICATION
油槽、油孔与供脂路径
矿山粉尘环境下,油槽与油孔更须与供脂口、安装方位及密封条件对应,避免磨粒与润滑脂混合加剧磨损。槽型与孔位按图纸确定,不存在适用于全部设备的统一槽型。
若维护周期无法保证或供脂困难,应在技术条件中明确是否采用自润滑结构。缺脂运行条件未确认前,不以自润滑作为默认配置。
询价建议提供:设备品牌/型号、部件图号与安装位置、主轴或偏心部件运动参数、润滑油牌号及供油方式、粉尘/潮湿条件和计划停机窗口;如有失效或磨损照片一并附上。
REPLACEMENT & RFQ
旧件替换与询价需提交的信息
矿山维修常仅提供旧轴套、旧轴瓦或局部实测尺寸。应先判断旧件是否已磨损、挤压或嵌入了磨粒,并复核座孔与对偶件。具备装配图、零件图、设备型号或 OE 图号时,应一并提供。
加工依据为双方确认的图纸或技术条件。单一照片或单一内外径不足以作为可靠互换承诺的依据。下列信息越完整,结构判定与验收约定越明确。
配合与定位
设备品牌/型号、部件图号、销轴/轴颈状态、座孔尺寸、压装或紧固方式、法兰/挡肩方向
尺寸与结构
长度、瓦宽或壁厚、倒角、油槽油孔、端面空间
材料与标准
完整牌号、制造方式、供货状态、验收依据
数量与记录
批量、样件、标识、检测项目与包装要求
FAQ
采购与技术确认中的常见问题
这些问题直接影响询价速度、打样判断和批量确认。
否。本页主线为破碎机、磨机、托辊/托轮、振动筛等相关铜合金轴套、轴瓦与耐磨件来图加工。泵或变速箱高速油润滑主轴应依据专用图纸单独提交,不作为本页默认叙事范围。
否。粉尘、冲击、供脂条件与对偶件状态差异较大时须单独评审。自润滑不能替代密封与维护设计。请提供具体位置、润滑方式与环境描述。
可以。请尽量提供图纸、旧件、设备型号、使用位置或已有材料证明。我们会基于现有信息讨论可选方向,但最终牌号、制造方式与验收依据仍需双方确认,不会用相近牌号的公开数据直接替代。
可以,但需先复核旧件与配合件状态。旧件可能已磨损或变形,通常要区分实测尺寸与目标配合尺寸。有原图纸、手册或相邻零件尺寸时一并提供,确认后再加工更稳妥。
可以按确认图纸加工。请说明供油口位置、安装方向、润滑介质和加油方式。具体槽型、槽宽槽深与孔位需结合强度、加工和清洁维护一起确认,没有适用于所有设备的通用槽型。
可以先用 PDF 启动沟通。若尺寸、公差、材料或视图不完整,我们会列出待确认项。能补充可编辑图纸、关键尺寸表或旧件照片时,通常能加快评审和报价。
通常先确认图纸与技术条件,再按约定完成首件或小批量试制;双方确认尺寸、外观及相关记录后,再进入批量。具体流程以订单约定为准。
可按订单约定沟通材料证明、尺寸检测记录、标识与包装要求等。可提供的记录范围以双方确认的验收要求为准,未约定时不承诺固定报告格式。