INDUSTRY SOLUTIONS
锻压设备用铜合金滑板、导套与楔块
适用于压力机本体的工作台/滑块导轨衬板、导柱导向、螺旋传动螺母及承压耐磨面。工况以冲击、偏载、工作循环与对中精度为主,运动形式以往复或平面滑动为主。按确认图纸加工铜滑板、导轨板、楔块与导套,并依据设备吨位、滑块行程、间隙与润滑条件进行技术确认。
APPLICATION CONTEXT
锻压铜件选型需同时核对冲击、对中、间隙与润滑条件
锻压与机械压力机上的铜合金滑板、导套与楔块,主要承担平面滑动导向、斜楔传力或局部承压耐磨,并直接影响滑块对中与重复精度。该类位置通常不是连续高速旋转轴承工况,也不以销轴铰接摆动为主。选型时应同时确认行程与速度区间、配合间隙、润滑方式,以及导柱、滑道或斜面对偶件状态。下列要点用于技术沟通与询价准备,不替代设备图纸与工程评审。
适用范围:压力机工作台/滑块滑板、导柱导套、斜楔/楔块、承压耐磨铜件等来图加工件。不适用:整台压力机设备制造、液压缸内导向与密封件。
01
冲击与偏载
确认合模或锻打冲击水平、是否存在侧向力或偏载,以及主要承压区分布。
02
对中与间隙
确认导柱/滑道配合间隙、导向长度及滑块对中要求;间隙分配以设备图为准。
03
运动与行程
确认往复行程、动作频率及平面滑动方向;区分滑板耐磨与导套径向导向的不同确认项。
04
润滑与维护
确认是否允许外加润滑脂、油槽/油孔布置及维护可达性;供脂不稳定时应单独评估自润滑结构。
APPLICATION POSITIONS
典型锻压位置与结构方向
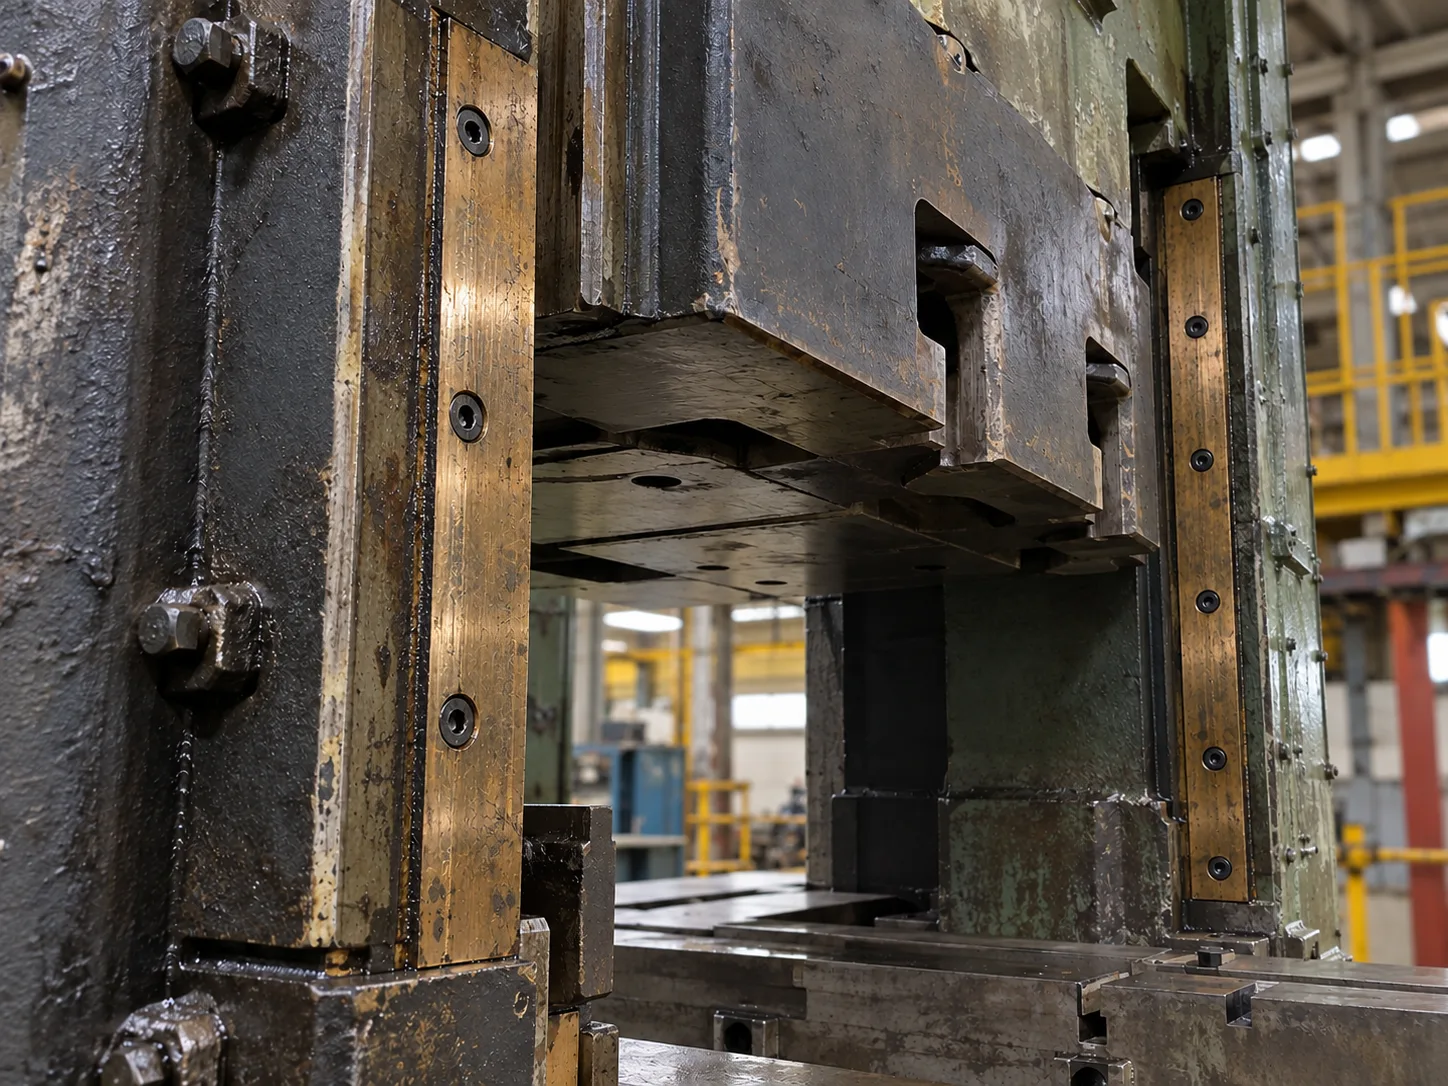
位置示意|须结合设备图纸确认
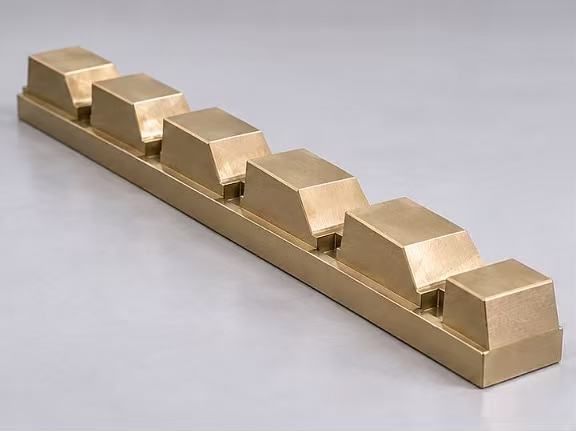
01 压力机滑块铜合金导轨衬板
PRODUCT SOLUTIONS
与锻压位置对应的产品方向
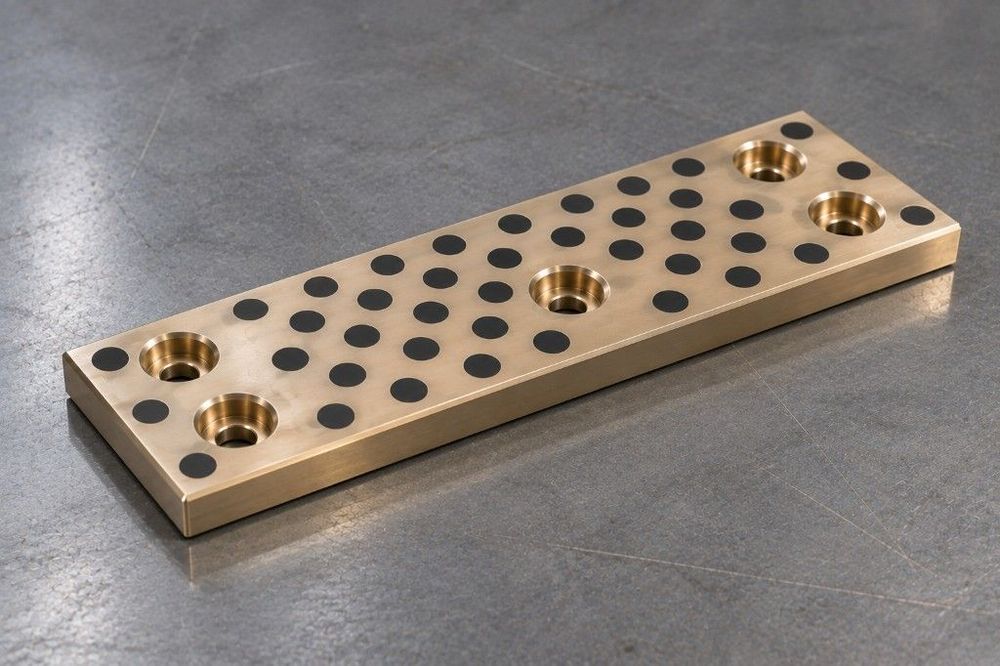
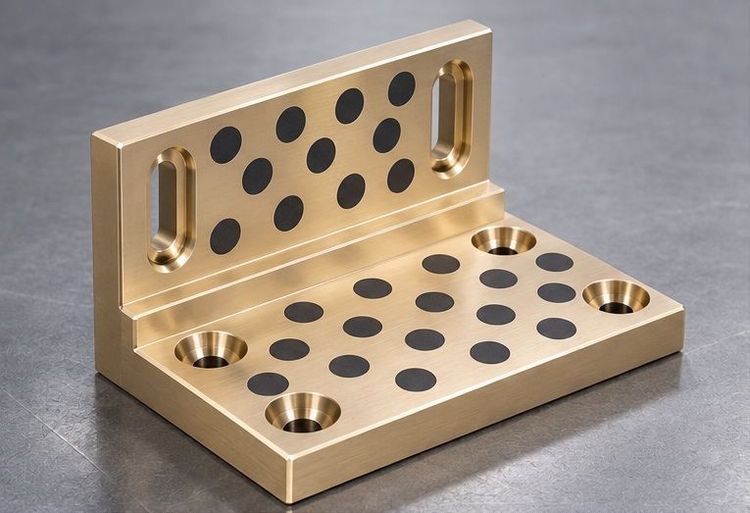
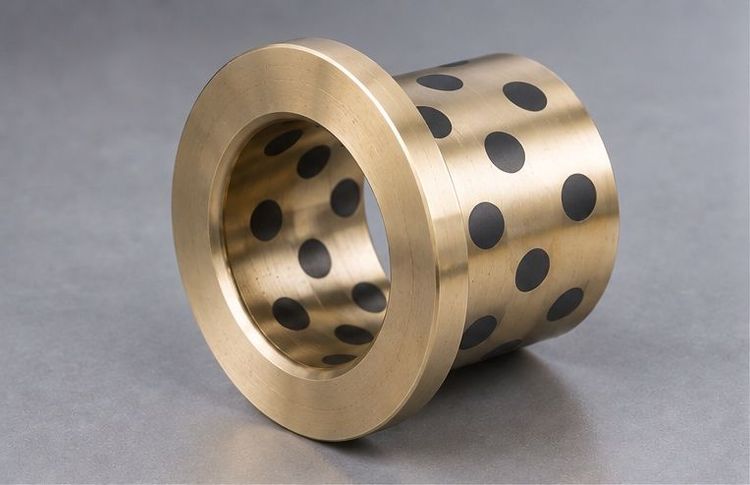
下列产品均来自现有产品库。具体结构、公差与材料须以确认图纸及技术条件为准。
SELECTION NOTES
按锻压位置核对工况要素
选型沟通应明确:压力机类型与设备吨位、具体滑板/导套/螺母位置、滑块行程与工作循环、间隙、润滑方式及导柱或对偶面状态。仅说明「锻压用」不足以完成技术确认。
工作台/滑块滑板更关注平面耐磨与冲击下的接触分布;导柱导套更关注往复导向间隙与对中;螺旋压力机螺母更关注牙型、轴向载荷与润滑;承压耐磨面更关注可更换性与对偶面拉伤。冲压模斜楔属于模具部件,是本页与模具页的边界应用,不应与压力机本体零件混成同一选型逻辑。
若客户仅提供旧滑板或旧导套,应区分设计尺寸与磨损实测尺寸,并核对导柱、滑道或斜面对偶件状态。未确认对偶件前,不以单一外观尺寸作为可靠互换依据。
| 位置 | 工况要点 | 确认项 |
|---|---|---|
| 工作台 / 滑块滑板 | 平面滑动;合模或锻打冲击;局部高压接触 | 工作面尺寸、厚度、安装孔、润滑方式、对偶面状态 |
| 导柱导套 | 往复导向;对中与间隙敏感;侧向力随机构而异 | 内径外径与长度、配合公差、导柱表面、法兰/挡肩方向 |
| 斜楔 / 承压耐磨面 | 斜向滑动或局部磨损;几何以机构图为准 | 斜面/耐磨面关键尺寸、材料状态、批量与检验要求 |
MATERIAL GUIDANCE
材料确认原则
材料名称不能单独作为订货依据。须同时明确牌号、制造方式、供货状态与验收标准。
铜合金滑板 / 导套(含铝青铜等)
铜合金可用于部分压力机滑动、导向与螺旋传动位置,但承载能力不能由“锻压用铜件”这一名称推定。不同牌号、铸造/成形方式与供货状态对应不同可引用数据;订货时应给出完整牌号与验收依据。
楔块与导轨板
斜楔与长导向面零件可能涉及机加工块料或板材。须确认斜面角度、工作面硬度要求(若图纸给出)、固定方式及是否允许分段更换。
数据原则:一个牌号 + 一种制造方式 + 一种供货状态 = 一组可引用性能。材料、尺寸、配合与润滑应分别确认。
SYSTEM FIT
滑板/导套与对偶件的配合关系
导向与滑动副的使用结果取决于铜件、导柱/滑道/斜面对偶件,以及螺栓紧固或压装工艺。对偶面拉伤、平行度或平面度超差,以及紧固引起的变形,均可导致仅更换铜件后再次异常磨损。检修时应同时检查旧件与对偶面,并记录安装方位。
新制零件以装配图或双方确认的零件图为依据。旧件替换须区分原始设计尺寸与磨损后实测尺寸,并复核目标间隙。交付按确认图纸执行。
LUBRICATION
润滑方式与油槽布置
若允许外加润滑脂,油槽、油孔或储脂结构应与滑动方向及主要承载区对应,并避免油脂进入不应接触的加工区域。槽型与孔位按图纸确定,不存在适用于全部压力机的统一布置。
若维护窗口受限或供脂无法保证,应在技术条件中明确是否采用自润滑滑板/导套,以及允许的维护方式。润滑条件未确认前,不以自润滑作为默认配置。
询价建议提供:压力机类型与设备吨位、滑块行程和工作循环、是否允许外润滑、供脂口位置、导柱/滑道表面状态,以及平行度、垂直度等图纸要求;如有失效或磨损照片一并附上。
REPLACEMENT & RFQ
旧件替换与询价需提交的信息
设备维修常仅提供旧滑板、旧导套或局部实测尺寸。应先判断旧件是否已磨损、咬合或变形,并复核对偶件。具备装配图、零件图或相邻零件尺寸时,应一并提供。
加工依据为双方确认的图纸或技术条件。单一照片或单一关键尺寸不足以作为可靠互换承诺的依据。下列信息越完整,结构判定与验收约定越明确。
配合与定位
导柱/滑道/斜面对偶件状态、固定方式、安装基准与方位
尺寸与结构
工作面或内径外径、厚度、长度、油槽油孔、安装孔
材料与标准
完整牌号、制造方式、供货状态、验收依据
数量与记录
批量、样件、标识、检测项目与包装要求
FAQ
采购与技术确认中的常见问题
这些问题直接影响询价速度、打样判断和批量确认。
否。本页以压力机平面滑动、导柱导向与斜楔传力为主,确认项侧重工作面尺寸、对中与冲击接触;销轴铰接摆动工况应参照工程机械等对应行业页或按图纸单独说明。
否。本页范围为工作台/滑块滑板、导柱导套、斜楔与承压耐磨铜合金来图件。整台压力机制造与液压缸内导向、密封不属于本页默认供货范围。
可以。请尽量提供图纸、旧件、设备型号、使用位置或已有材料证明。我们会基于现有信息讨论可选方向,但最终牌号、制造方式与验收依据仍需双方确认,不会用相近牌号的公开数据直接替代。
可以,但需先复核旧件与配合件状态。旧件可能已磨损或变形,通常要区分实测尺寸与目标配合尺寸。有原图纸、手册或相邻零件尺寸时一并提供,确认后再加工更稳妥。
可以按确认图纸加工。请说明供油口位置、安装方向、润滑介质和加油方式。具体槽型、槽宽槽深与孔位需结合强度、加工和清洁维护一起确认,没有适用于所有设备的通用槽型。
可以先用 PDF 启动沟通。若尺寸、公差、材料或视图不完整,我们会列出待确认项。能补充可编辑图纸、关键尺寸表或旧件照片时,通常能加快评审和报价。
通常先确认图纸与技术条件,再按约定完成首件或小批量试制;双方确认尺寸、外观及相关记录后,再进入批量。具体流程以订单约定为准。
可按订单约定沟通材料证明、尺寸检测记录、标识与包装要求等。可提供的记录范围以双方确认的验收要求为准,未约定时不承诺固定报告格式。