INDUSTRY SOLUTIONS
工程机械铰接用铜合金轴套与自润滑件
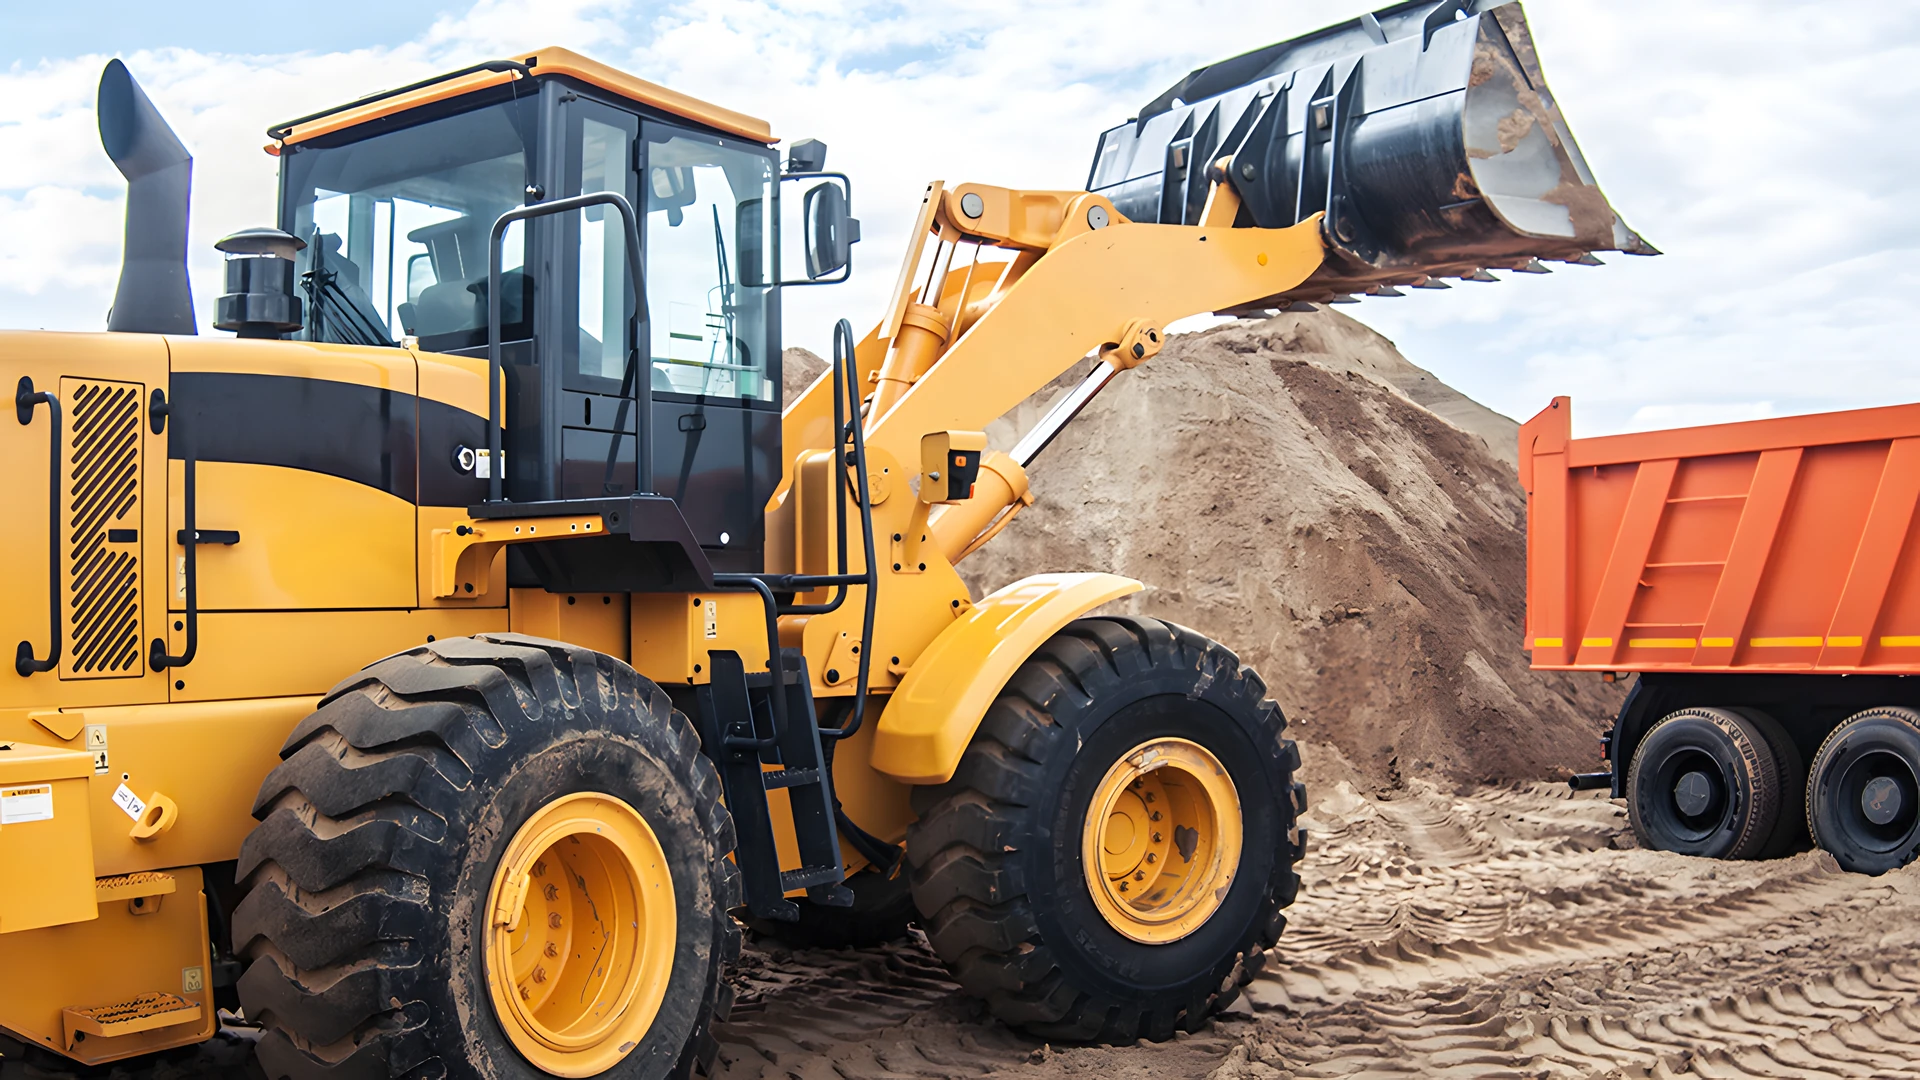
适用于动臂、斗杆、铲斗连杆、油缸耳环销等低速摆动铰点。按确认图纸加工直筒铜套、法兰铜套、石墨自润滑轴套及非标铜合金件,并依据销轴状态、座孔尺寸与润滑条件进行技术确认。
APPLICATION CONTEXT
铰接轴套选型需同时核对运动、载荷环境与润滑条件
工程机械销轴铰点多为有限角度往复运动,并常伴随冲击、偏载及粉尘或泥沙侵入。轴套并非独立零件:销轴表面状态、座孔尺寸与圆度、密封与供脂路径,均影响结构选择与现场使用结果。下列要点用于技术沟通与询价准备,不替代设备图纸与工程评审。
适用范围:铰接销轴套、法兰铜套、自润滑铜套等来图加工件。不适用:液压缸内导向环与密封、变速箱及泵类高速油润滑轴承。
01
运动形式
确认摆动角度、动作频率及是否存在边缘接触;该类铰点通常不属于连续高速旋转工况。
02
载荷与冲击
确认主要受力方向、是否频繁冲击或偏载,以及销轴与座孔的支承长度。
03
污染与密封
确认粉尘、泥沙进入路径,以及现场是否具备密封、防尘或定期清洁条件。
04
润滑条件
确认供脂方式、油道是否贯通、维护周期;供脂不稳定时应单独评估自润滑结构的适用性。
APPLICATION POSITIONS
典型铰接位置与结构方向
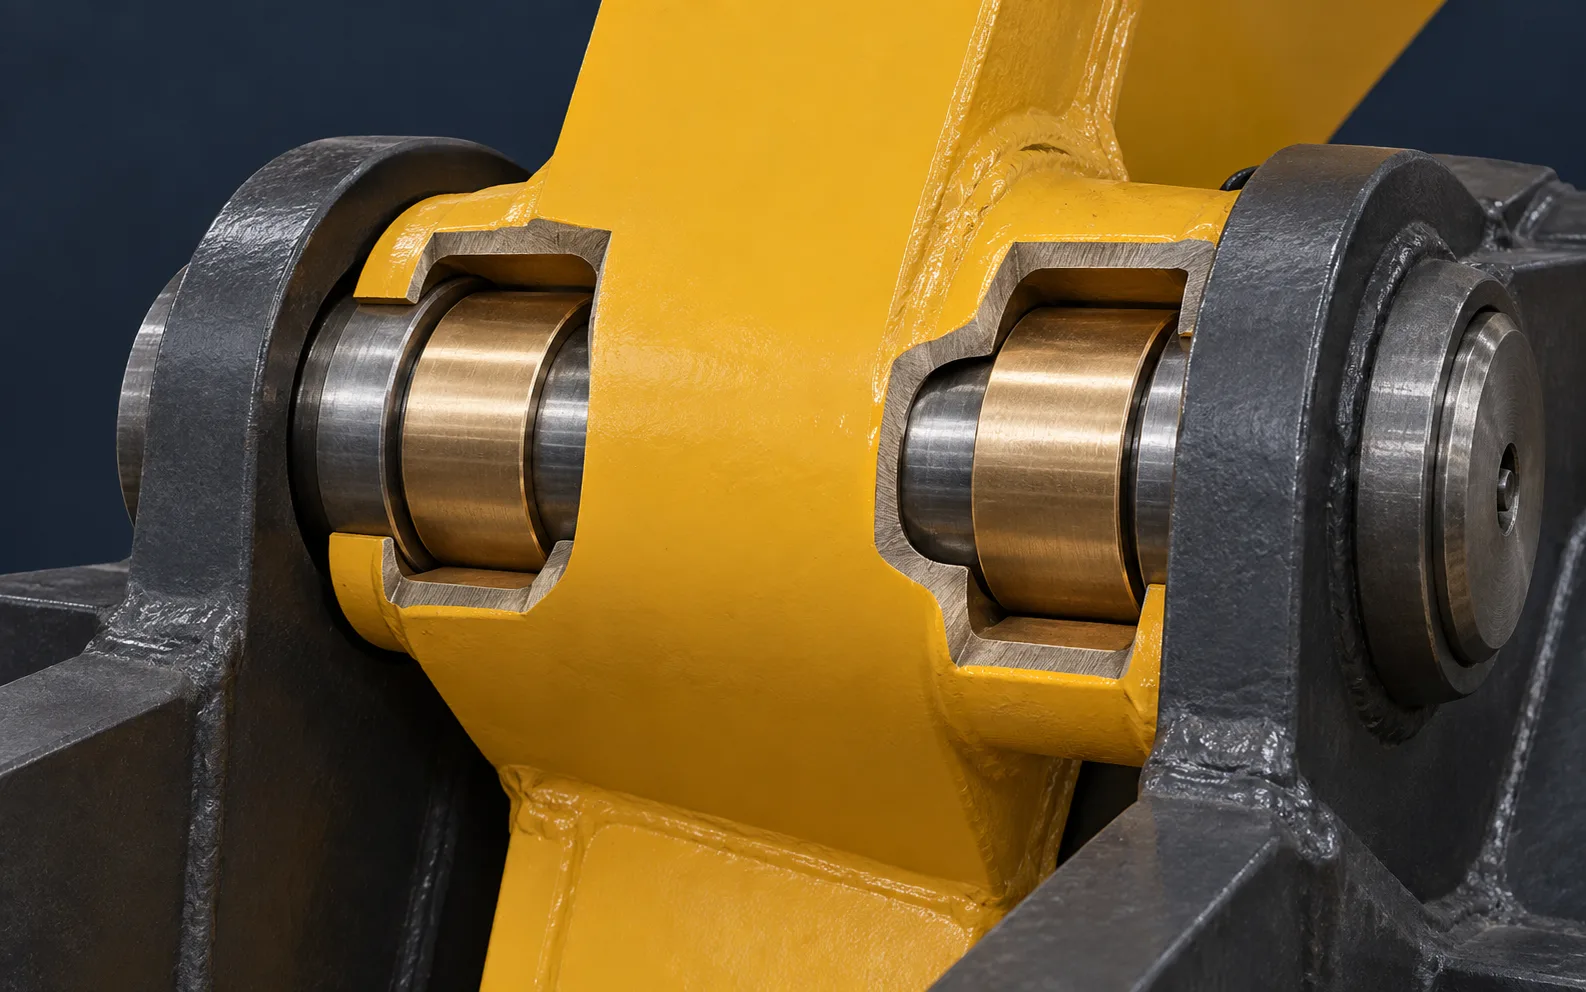
位置示意|须结合设备图纸确认
01 装载机动臂—车架铰点铜套
PRODUCT SOLUTIONS
与铰接位置对应的产品方向
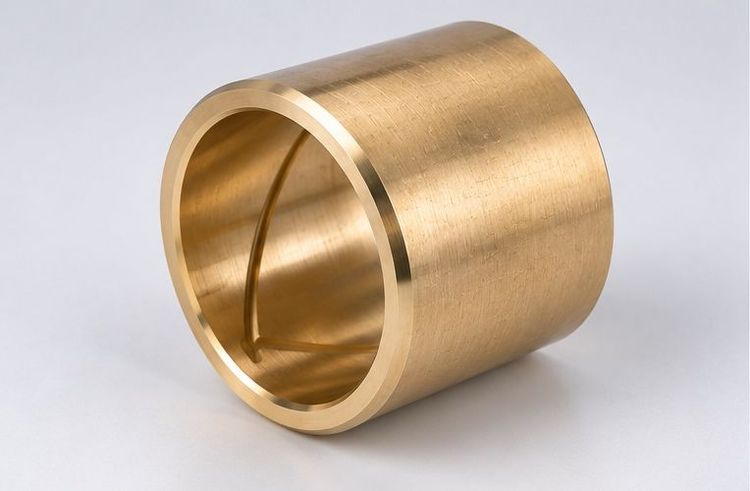
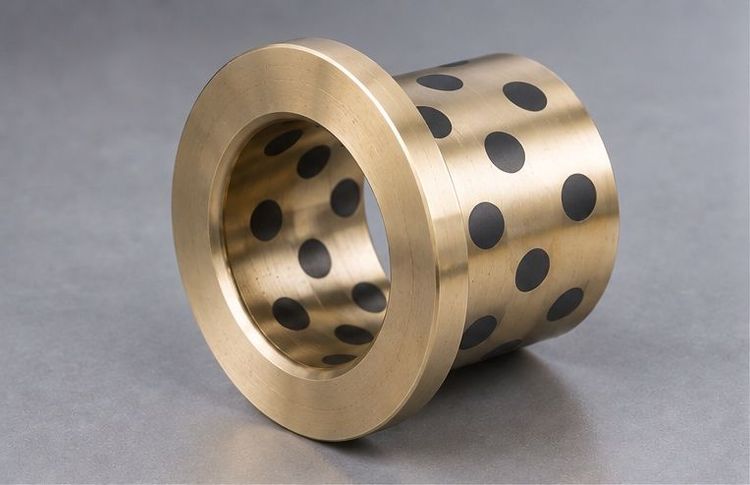
下列产品均来自现有产品库。具体结构、公差与材料须以确认图纸及技术条件为准。
SELECTION NOTES
按铰点位置核对工况要素
选型沟通应明确:设备与铰点名称、运动形式、润滑条件、销轴与座孔状态。仅说明「工程机械用」不足以完成技术确认。
同一主机上,动臂铰点、斗杆铰点、铲斗连杆与油缸耳环销的冲击水平、污染程度及维护可达性通常并不相同。装载机举升/翻斗连杆、旋挖或起重设备的支腿与回转相关关节,若同属低速重载销轴摆动,可按相同核对逻辑处理,但仍须对应到具体图纸位置。
若现场原设计为其他材料轴套(例如淬火钢套配硬销),铜合金替代须在销轴硬度与表面、配合间隙、润滑与密封条件确认后评定,不应在未核对配合件前作为默认替换方案。
| 位置 | 工况要点 | 确认项 |
|---|---|---|
| 动臂 / 斗杆铰点 | 有限角度摆动;冲击与偏载;粉尘或泥沙可能进入摩擦副 | 销轴直径与表面、座孔尺寸、供脂路径、摆动范围 |
| 铲斗 / 连杆 / 装载翻斗 | 换向频繁;端面接触或轴向窜动风险;污染通常更重 | 法兰朝向、轴向定位方式、密封条件、旧件磨损量 |
| 油缸耳环销 / 支腿或回转相关关节 | 外露销轴;维护条件差异大;部分位置供脂无法保证 | 机型与铰点编号、是否允许自润滑、图纸或旧件实测 |
MATERIAL GUIDANCE
材料确认原则
材料名称不能单独作为订货依据。须同时明确牌号、制造方式、供货状态与验收标准。
铜合金轴套(含铝青铜等)
铜合金可用于部分低速重载铰点,但须与销轴、座孔、密封和润滑条件成套确认。不同牌号、铸造/成形方式与供货状态对应不同可引用数据。订货时应给出完整牌号与状态;无标准规定的性能项应标注「标准未给出」,不以相近牌号数据替代。
石墨镶嵌自润滑结构
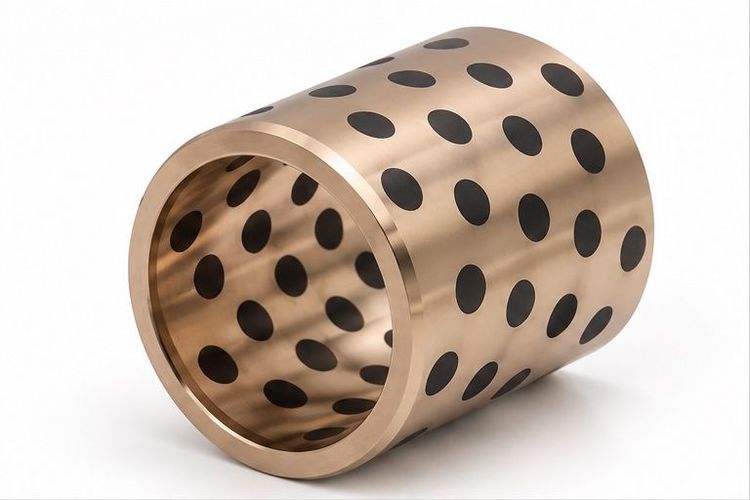
适用于供脂路径不可靠或维护周期无法执行的位置。须确认运动形式、环境介质、载荷方向及是否允许缺脂运行。不能将自润滑作为全部铰点的统一方案。
数据原则:一个牌号 + 一种制造方式 + 一种供货状态 = 一组可引用性能。材料、尺寸、配合与润滑应分别确认。
SYSTEM FIT
销轴、轴套与座孔的配合关系
铰接副的使用结果取决于销轴、轴套、座孔与装配工艺。销轴拉伤、失圆或硬度不足,座孔变形或圆度超差,以及压装引起的内径变化,均可能导致仅更换轴套后再次异常磨损。检修时应同时检查旧轴套、销轴与座孔,并记录拆卸位置与安装方向。
新制零件以装配图或双方确认的零件图为依据。旧件替换须区分原始设计尺寸与磨损后实测尺寸,并复核目标配合间隙。交付按确认图纸执行。
LUBRICATION
油槽、油孔与供脂路径
油槽与油孔应与销轴油道、安装方位及主要承载区对应,使润滑脂能够进入工作面,并兼顾加工工艺与壁厚强度。槽型、槽宽槽深、孔位及是否贯通,均应按图纸确定,不存在适用于全部机型的统一槽型。
若铰点无法保证定期供脂,应在技术条件中明确是否采用自润滑结构,以及允许的维护方式。缺脂运行条件未确认前,不以自润滑作为默认配置。
询价建议提供:设备型号与铰点编号、摆动角度和动作频率、供脂口位置、润滑介质与加油周期、销轴硬度与表面粗糙度、密封形式;如有失效或磨损照片一并附上。
REPLACEMENT & RFQ
旧件替换与询价需提交的信息
维修项目常仅提供旧轴套或局部实测尺寸。应先判断旧件是否已磨损、挤压或变形,并复核销轴与座孔。具备装配图、零件图、OE 图号或相邻零件尺寸时,应一并提供。
加工依据为双方确认的图纸或技术条件。单一照片或单一内外径不足以作为可靠互换承诺的依据。下列信息越完整,结构判定与验收约定越明确。
配合与定位
销轴尺寸、硬度与表面粗糙度,座孔尺寸,压装或固定方式,法兰/挡肩方向及密封形式
尺寸与结构
长度、壁厚、倒角、油槽油孔、端面空间与轴向间隙
材料与标准
完整牌号、制造方式、供货状态、验收依据
数量与记录
批量、样件、标识、检测项目与包装要求
FAQ
采购与技术确认中的常见问题
这些问题直接影响询价速度、打样判断和批量确认。
否。自润滑结构主要用于供脂不可靠或维护周期无法保证的位置。供脂条件稳定、冲击工况特殊或销轴/座孔状态异常时,须单独评审。请提供铰点位置、运动形式与现行润滑方式。
本页范围为油缸耳环等外露销轴用铜合金轴套。缸内导向环、密封及活塞导向带不在本页默认供货范围内。如需其他铜合金来图件,请单独提交图纸说明。
可以。请尽量提供图纸、旧件、设备型号、使用位置或已有材料证明。我们会基于现有信息讨论可选方向,但最终牌号、制造方式与验收依据仍需双方确认,不会用相近牌号的公开数据直接替代。
可以,但需先复核旧件与配合件状态。旧件可能已磨损或变形,通常要区分实测尺寸与目标配合尺寸。有原图纸、手册或相邻零件尺寸时一并提供,确认后再加工更稳妥。
可以按确认图纸加工。请说明供油口位置、安装方向、润滑介质和加油方式。具体槽型、槽宽槽深与孔位需结合强度、加工和清洁维护一起确认,没有适用于所有设备的通用槽型。
可以先用 PDF 启动沟通。若尺寸、公差、材料或视图不完整,我们会列出待确认项。能补充可编辑图纸、关键尺寸表或旧件照片时,通常能加快评审和报价。
通常先确认图纸与技术条件,再按约定完成首件或小批量试制;双方确认尺寸、外观及相关记录后,再进入批量。具体流程以订单约定为准。
可按订单约定沟通材料证明、尺寸检测记录、标识与包装要求等。可提供的记录范围以双方确认的验收要求为准,未约定时不承诺固定报告格式。