INDUSTRY SOLUTIONS
港口起重与船舶甲板机械用铜合金轴套
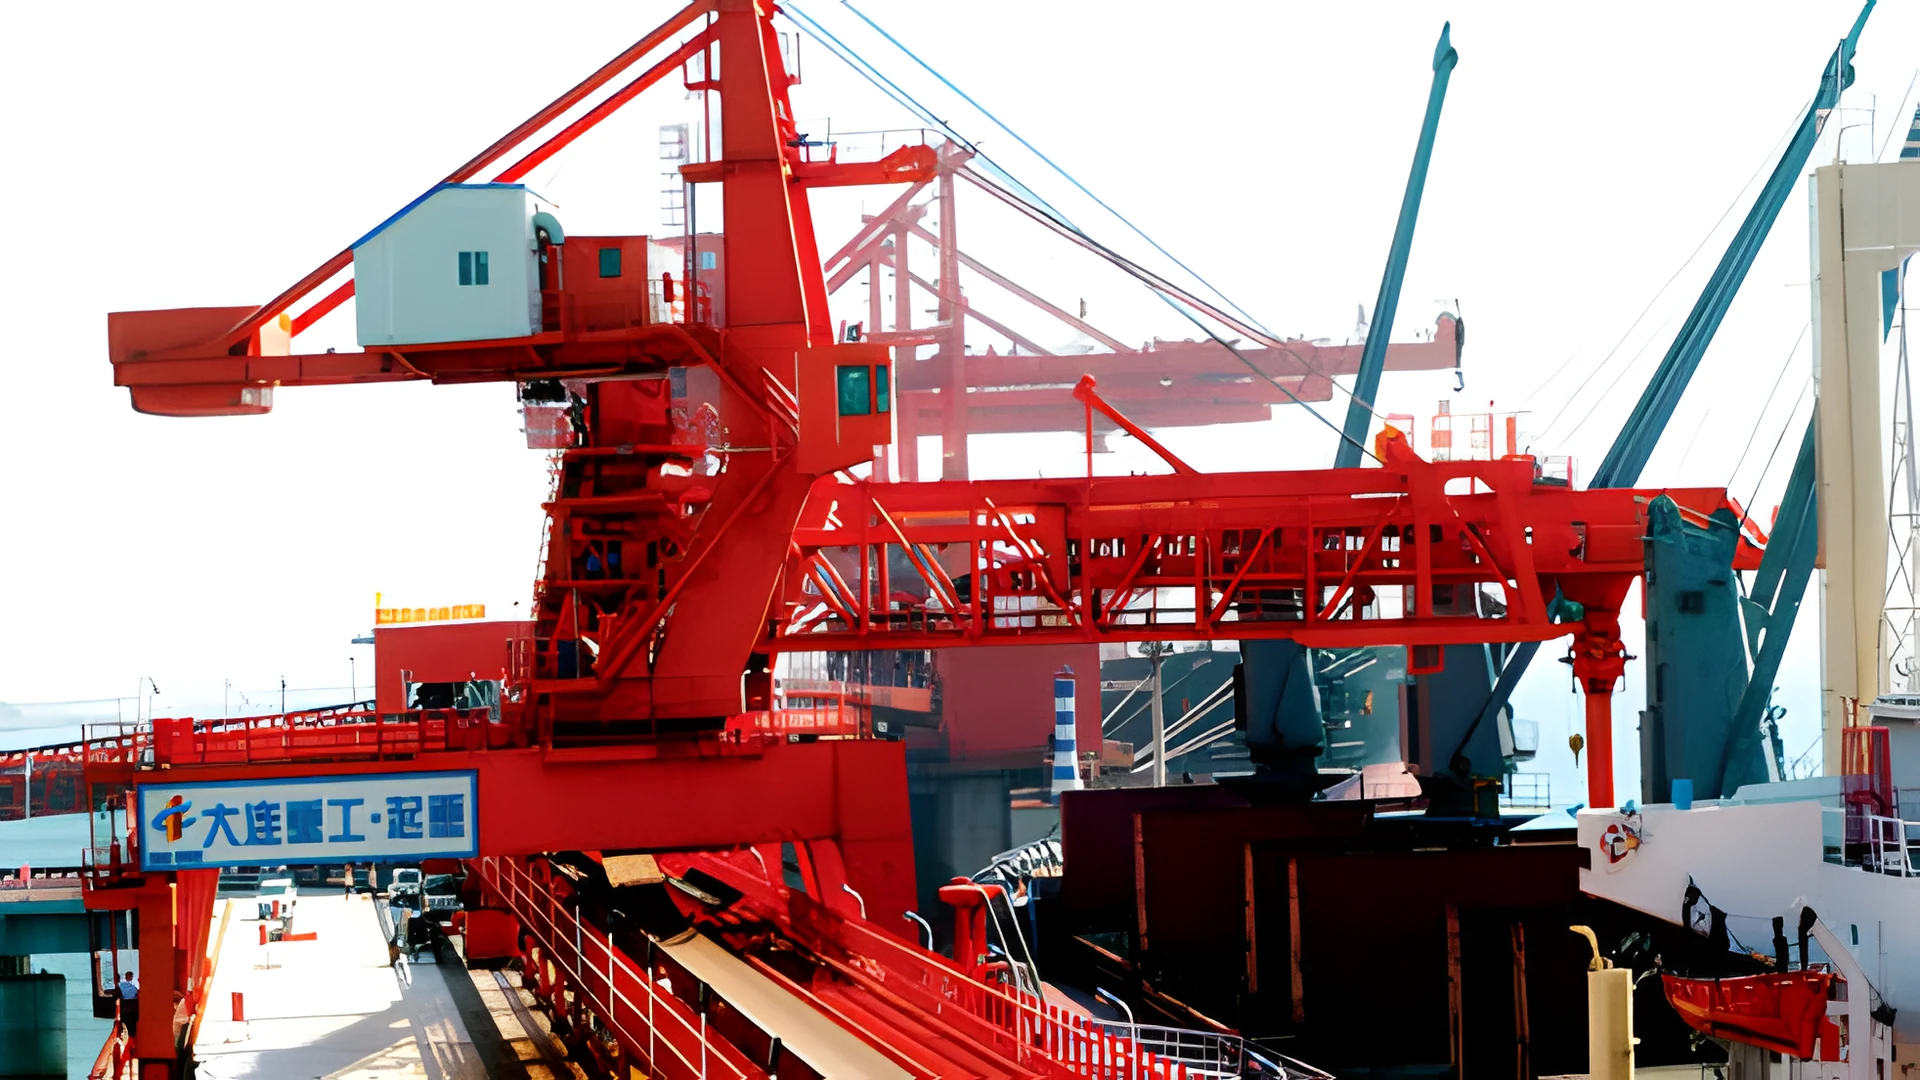
适用于岸边集装箱起重机、门座式起重机等港口设备销轴,货舱盖行走轮、甲板绞车卷筒及导缆滚轮等低速支承位置。按确认图纸加工直筒、法兰或自润滑铜套;盐雾或海水接触环境下,须同时评审牌号、密封润滑、异种金属配对与电偶腐蚀风险。
APPLICATION CONTEXT
海洋环境铜套选型需同时核对腐蚀、载荷启停与润滑维护条件
港口和船舶甲板机械上的铜合金轴套主要承担低速摆动或慢速滚轮/卷筒支承。海洋环境会同时影响腐蚀、润滑保持与密封,但“船用”不能单独作为材料依据。选型时应确认运动形式、受力方向、海水或盐雾暴露、异种金属配对、密封供脂,以及销轴与座孔状态。下列要点不替代设备图纸与工程评审。
适用范围:港口起重设备销轴套、舱盖行走轮轴套、绞车卷筒轴套和导缆滚轮轴套等来图件。不适用:螺旋桨轴系、艉轴管轴承、齿轮箱主轴及整机传动系统选型。
01
腐蚀与盐雾
确认沿海/港口暴露程度、是否冲洗维护及销轴/座孔锈蚀状态。
02
载荷与启停
确认重载启停、冲击或偏载频率,以及铰点或绞车支承长度。
03
运动形式
确认摆动角度、往复或慢速旋转,以及启停频次;须区分销轴摆动、行走轮旋转、卷筒支承和导缆滚轮侧载。
04
润滑与密封
确认供脂方式、密封条件及维护周期;潮湿环境下供脂不稳定时应单独评估自润滑结构。
APPLICATION POSITIONS
典型港口与海洋位置与结构方向
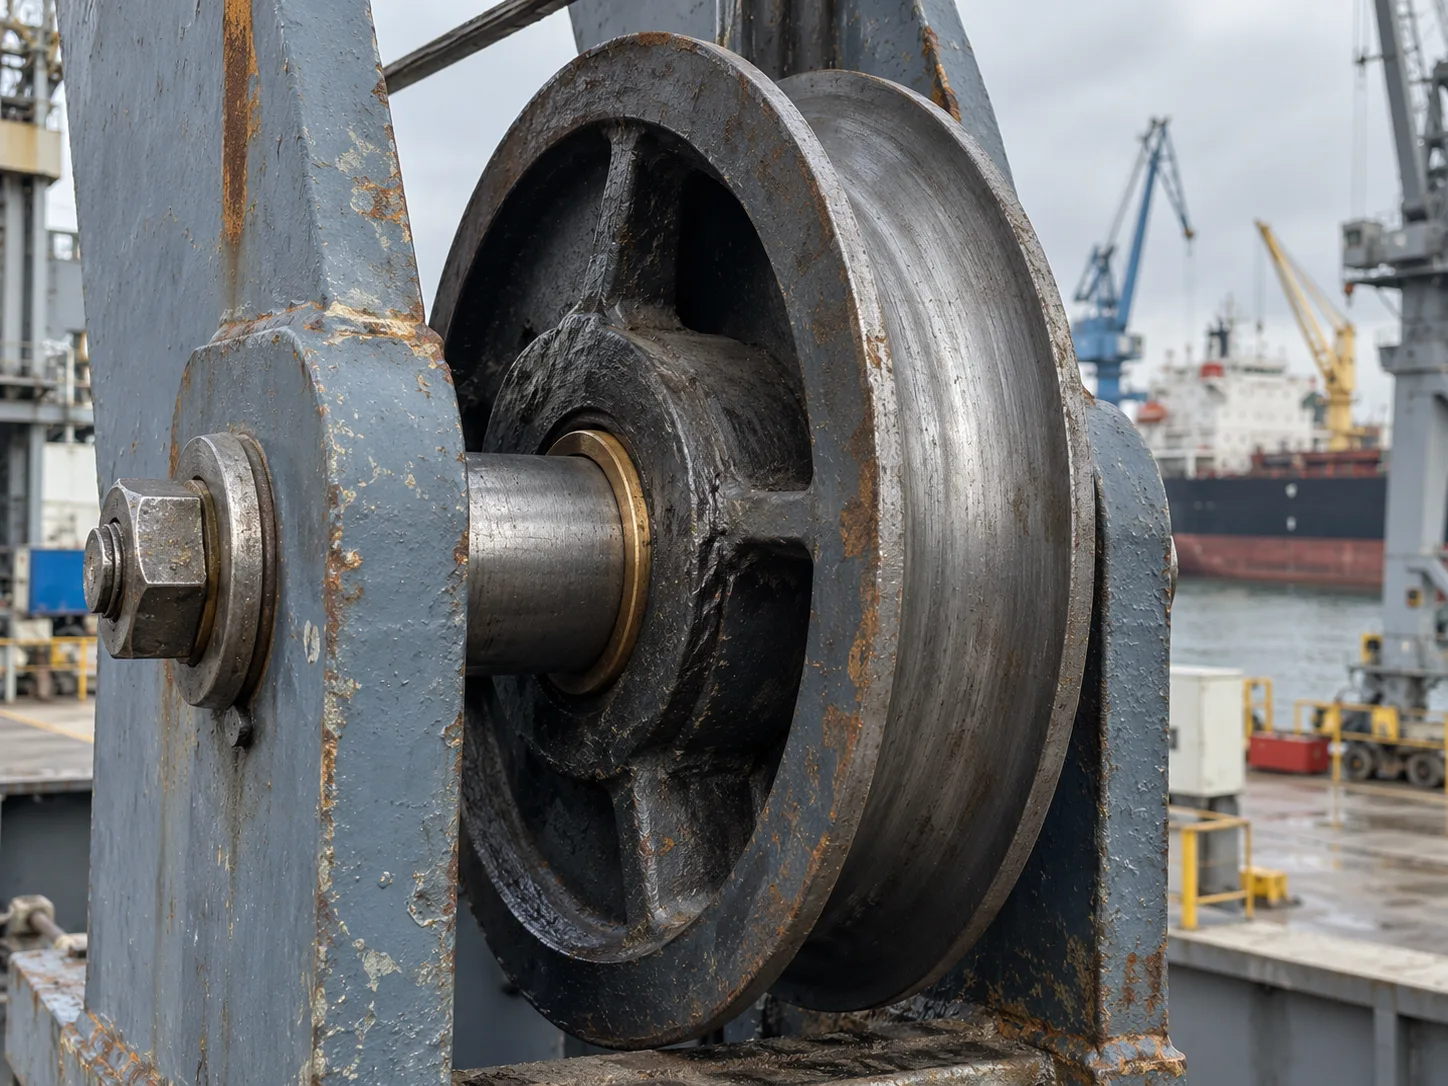
位置示意|须结合设备图纸确认
01 港机 / 船用起重滑轮轮毂铜套
PRODUCT SOLUTIONS
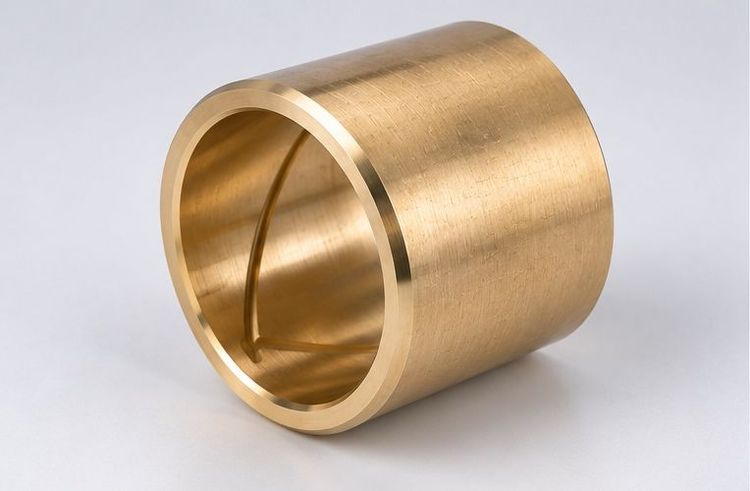
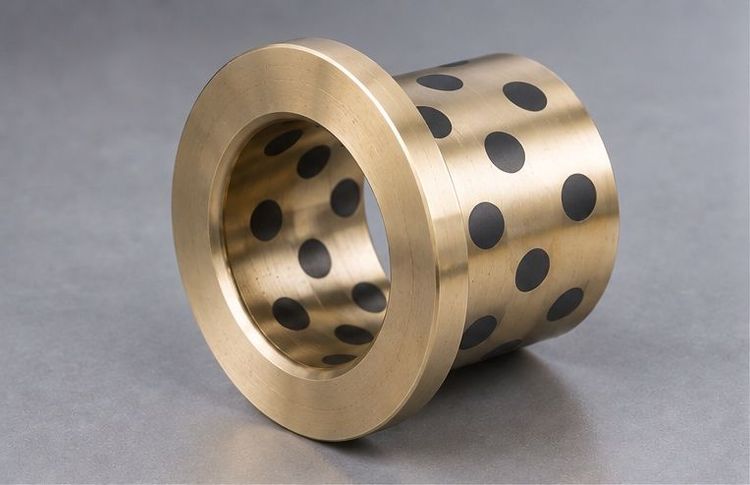
与海洋装备位置对应的产品方向
下列产品均来自现有产品库。具体结构、公差与材料须以确认图纸及技术条件为准。
SELECTION NOTES
按装备位置核对工况要素
选型沟通应明确:设备类型与设备位置编号、销轴/行走轮/卷筒/导缆滚轮位置、海水接触或盐雾暴露、润滑密封及销轴与座孔状态。仅说明「海洋用」不足以完成技术确认。
港口起重设备销轴更关注重载启停与支承长度;舱盖行走轮更关注慢速旋转、冲击与密封;绞车卷筒支承更关注偏载和维护可达性;导缆滚轮还须考虑缆绳侧载。不同位置不可套用同一组默认结构。
若现场原设计为其他材料轴套,铜合金替代须在销轴硬度与表面、配合间隙、润滑与密封及腐蚀环境确认后评定,不应在未核对配合件前作为默认替换方案。
| 位置 | 工况要点 | 确认项 |
|---|---|---|
| 岸边集装箱起重机 / 门座式起重机销轴 | 低速摆动;盐雾与重载启停;销轴与座孔腐蚀须评估 | 销轴直径与表面、座孔尺寸、供脂路径、摆动范围 |
| 货舱盖行走轮 | 慢速旋转;外露盐雾;冲击、偏载与密封状态影响轴套 | 轮轴与轮毂尺寸、密封形式、旧件磨损量、舱盖型式与位置编号 |
| 绞车卷筒 / 导缆滚轮 | 慢速旋转或间歇动作;卷筒偏载或缆绳侧载;海水飞溅与维护受限 | 设备位置编号、轴颈/轮毂尺寸、受力方向、供脂与密封方式 |
MATERIAL GUIDANCE
材料确认原则
材料名称不能单独作为订货依据。须同时明确牌号、制造方式、供货状态与验收标准。
铜合金轴套(含铝青铜等)
铜合金可用于部分港口起重与甲板机械低速支承,但耐蚀性取决于具体牌号、介质、异种金属配对与防护设计。订货时应给出完整牌号、制造方式、供货状态与验收标准;无标准规定的性能项应标注「标准未给出」。
石墨镶嵌自润滑结构
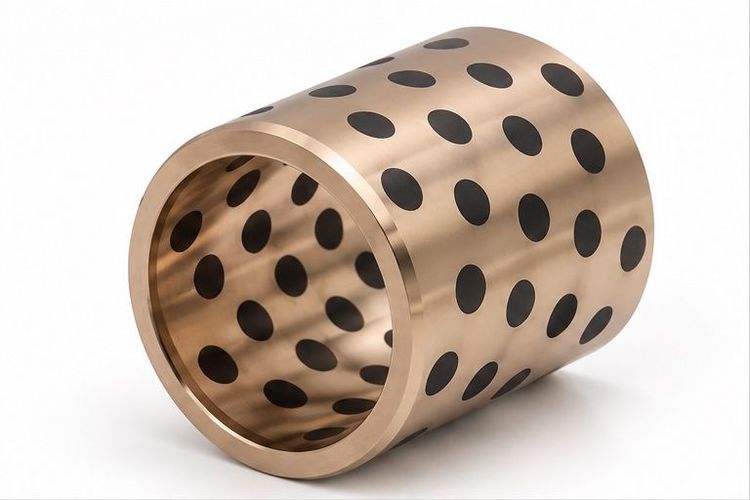
适用于供脂路径不可靠、维护周期无法执行或潮湿盐雾下外加润滑受限的位置。须确认运动形式、环境介质、载荷方向及是否允许缺脂运行。
数据原则:一个牌号 + 一种制造方式 + 一种供货状态 = 一组可引用性能。材料、尺寸、配合与润滑应分别确认。
SYSTEM FIT
销轴、轴套与座孔的配合关系
铰接副的使用结果取决于销轴、轴套、座孔与装配工艺。锈蚀、销轴拉伤或座孔变形,均可能导致仅更换轴套后再次异常磨损。检修时应同时检查旧轴套、销轴与座孔,并记录拆卸位置与安装方向。
若铜套与不锈钢、碳钢或其他合金长期处于潮湿/海水环境,应由设备设计方评估异种金属接触、电偶腐蚀、绝缘或涂层措施。铜套供应方不能仅凭材料名称代替整机防腐设计。
LUBRICATION
盐雾与潮湿环境下的润滑路径
油槽与油孔应与销轴油道、安装方位及主要承载区对应,并考虑盐雾环境下油脂乳化或流失。槽型与孔位按图纸确定,不存在适用于全部港机或船机设备的统一槽型。
若铰点无法保证定期供脂,应在技术条件中明确是否采用自润滑结构。缺脂运行条件未确认前,不以自润滑作为默认配置。
询价建议提供:设备位置编号、供脂口与密封形式、润滑介质和维护周期、盐雾/海水接触情况、异种金属配对及现有防腐措施;如有失效或磨损照片一并附上。
REPLACEMENT & RFQ
旧件替换与询价需提交的信息
港机与船舶维修常仅提供旧轴套或局部实测尺寸。应先判断旧件是否已磨损、锈蚀或变形,并复核销轴与座孔。具备装配图、零件图、OE 图号或相邻零件尺寸时,应一并提供。
加工依据为双方确认的图纸或技术条件。单一照片或单一内外径不足以作为可靠互换承诺的依据。下列信息越完整,结构判定与验收约定越明确。
配合与定位
销轴尺寸与表面状态、座孔尺寸、压装或固定方式、法兰/挡肩方向
尺寸与结构
长度、壁厚、倒角、油槽油孔、端面空间与轴向间隙
材料与标准
完整牌号、制造方式、供货状态、验收依据
数量与记录
批量、样件、标识、检测项目与包装要求
FAQ
采购与技术确认中的常见问题
这些问题直接影响询价速度、打样判断和批量确认。
否。本页范围为港口起重设备销轴、舱盖行走轮、绞车卷筒和导缆滚轮等低速支承铜套。推进轴系、艉轴管轴承、齿轮箱主轴及整机传动系统须按船级、OEM 规范和专用图纸单独评审。
不足。须同时明确海水/盐雾暴露、对偶材料、电连接状态、润滑密封、温度及验收标准;若项目受船级社或 OEM 规范约束,应以相应文件为准。未经这些信息,不承诺笼统的“耐海水”或“抗盐雾”性能。
可以。请尽量提供图纸、旧件、设备型号、使用位置或已有材料证明。我们会基于现有信息讨论可选方向,但最终牌号、制造方式与验收依据仍需双方确认,不会用相近牌号的公开数据直接替代。
可以,但需先复核旧件与配合件状态。旧件可能已磨损或变形,通常要区分实测尺寸与目标配合尺寸。有原图纸、手册或相邻零件尺寸时一并提供,确认后再加工更稳妥。
可以按确认图纸加工。请说明供油口位置、安装方向、润滑介质和加油方式。具体槽型、槽宽槽深与孔位需结合强度、加工和清洁维护一起确认,没有适用于所有设备的通用槽型。
可以先用 PDF 启动沟通。若尺寸、公差、材料或视图不完整,我们会列出待确认项。能补充可编辑图纸、关键尺寸表或旧件照片时,通常能加快评审和报价。
通常先确认图纸与技术条件,再按约定完成首件或小批量试制;双方确认尺寸、外观及相关记录后,再进入批量。具体流程以订单约定为准。
可按订单约定沟通材料证明、尺寸检测记录、标识与包装要求等。可提供的记录范围以双方确认的验收要求为准,未约定时不承诺固定报告格式。